Vật liệu
Thép lò xo 65 triệu
- độ cứng
- HRC 40-48
- xử lý bề mặt
- Ôxít đen/phốt phát/Dacromet/mạ kẽm
- Ghi chú
- Phổ biến nhất; cân bằng mùa xuân và vết cắn
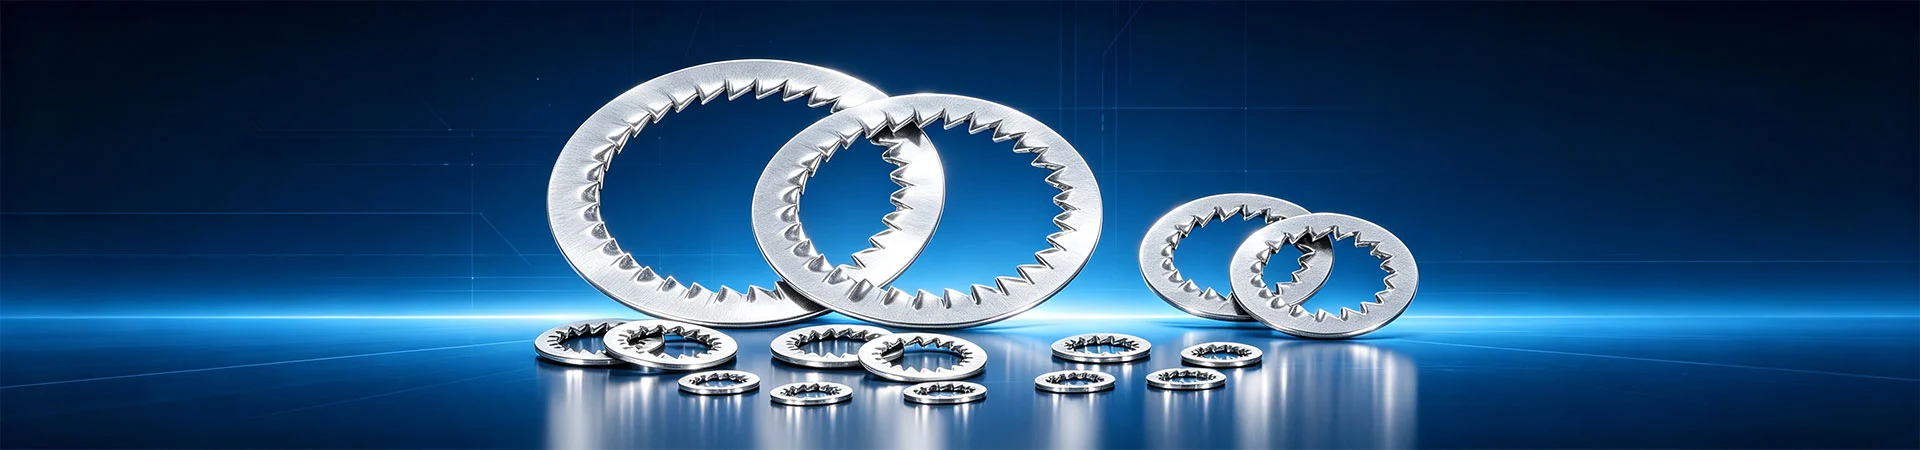
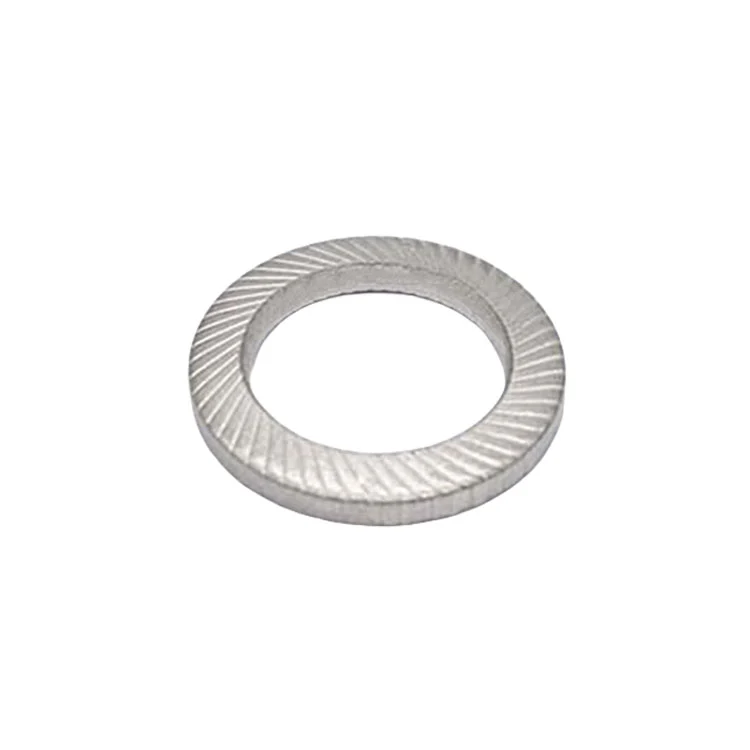
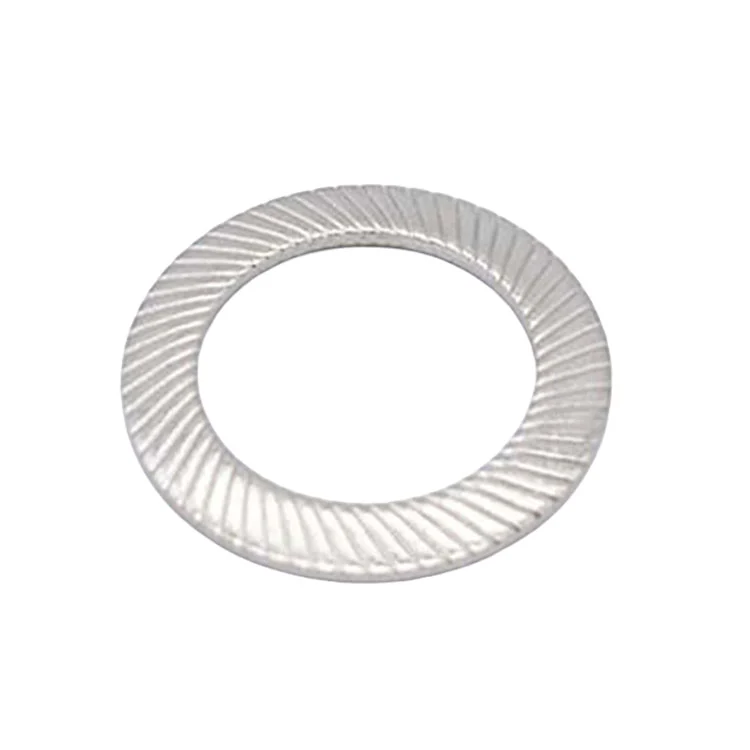
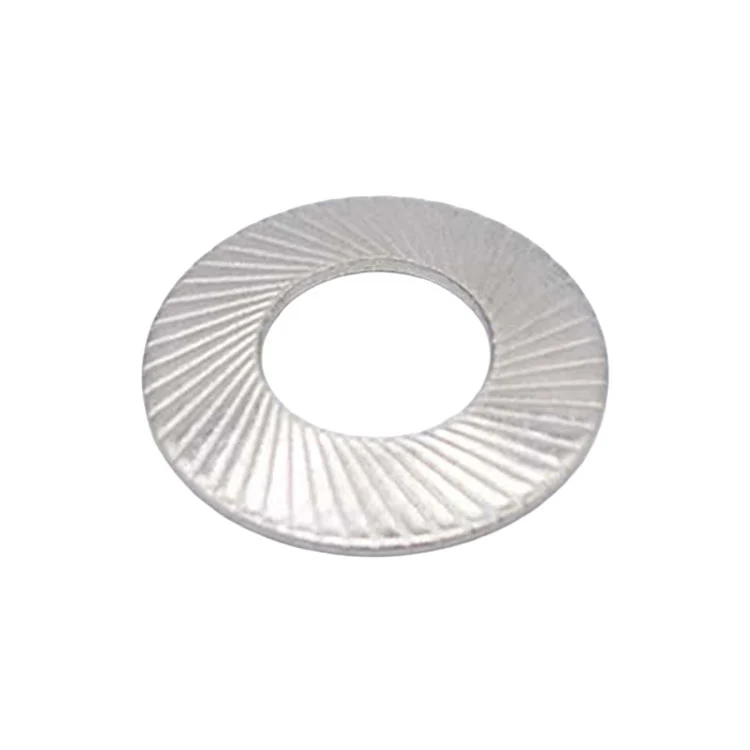
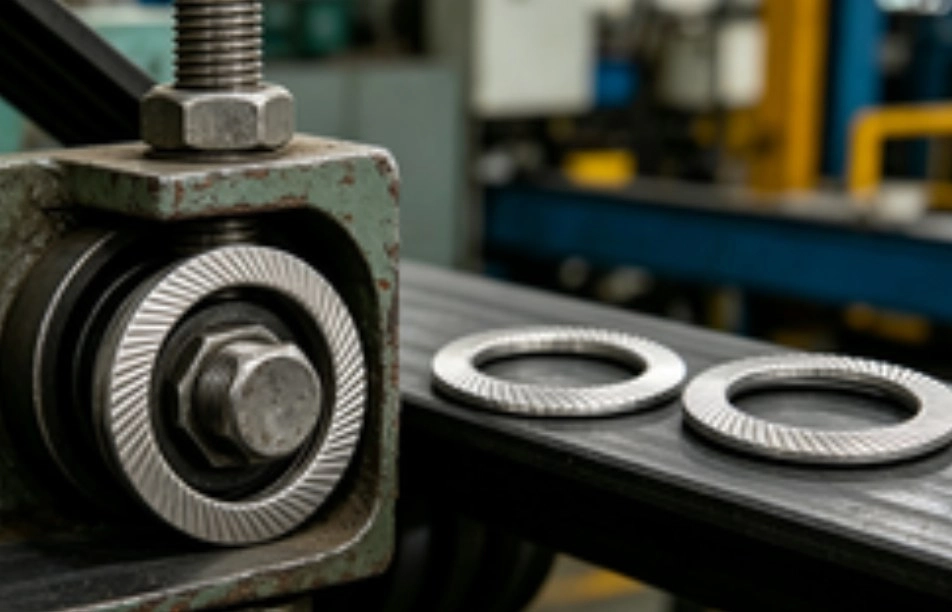
Vòng đệm khóa an toàn (DIN 9250), còn được gọi là vòng đệm có răng cưa hình nón, là một bộ phận nguyên khối: vòng đệm phẳng được tạo thành chỉ bằng một thao tác ép thành hình nón nông (hình đĩa) và có các răng cưa hướng tâm ở lỗ khoan hoặc ở mép ngoài. Zhenhua hỗ trợ dòng sản phẩm này bằng công cụ nội bộ và30–400 tấnấnnhấn dướiIATF 16949, cung cấp dây chuyền Cấp 2/Cấp 3 cho ô tô và các chương trình xuất khẩu trên toàn thế giới.
Vòng đệm khóa an toàn (DIN 9250), còn được gọi là vòng đệm có răng cưa hình nón, là một bộ phận nguyên khối: một vòng đệm phẳng được tạo thành trong một thao tác ép thành hình nón nông (đĩa) và có các răng cưa hướng tâm ở lỗ khoan hoặc ở mép ngoài.
Việc định vị rất chính xác: nó mang lại cả khả năng chống xoay của vòng đệm răng và tải trước duy trì của vòng đệm lò xo, nhưng đơn giản và rẻ hơn nhiều so với vòng đệm nêm ghép nối (DIN 25201) và không cần định hướng trong quá trình lắp ráp. Điều đó làm cho nó rất phù hợp với dây chuyền lắp ráp khối lượng lớn, sợi nhỏ, tấm mỏng và vật liệu mềm hơn.
Dòng S / VS / L theo DIN 9250 là những gì người mua phải phân biệt:
| Loạt | Chiều cao hình nón (xấp xỉ) | Tính cách | sử dụng điển hình |
|---|---|---|---|
| S | Thấp (khoảng 0,8-1,2 mm) | Tuân thủ trục nhỏ, cứng hơn | Các mối nối cứng, kim loại với kim loại, vỏ bọc kín |
| VS | Trung bình | Cân bằng tuân thủ và khóa | Loạt bài chung nhất; máy móc và điện |
| L | Cao (khoảng 1,5-2,5 mm) | Hành trình đàn hồi dài, bù mạnh | Chất liệu mềm, tấm mỏng, chênh lệch nhiệt lớn |
Quan trọng:S / VS / L không bao giờ được trộn lẫn. Việc sử dụng các độ cao hình nón khác nhau trong một mối nối sẽ tạo ra tải trước không nhất quán trên các bu lông, phân bổ tải trọng không đồng đều và có thể sớm hỏng hóc từng chốt riêng lẻ.
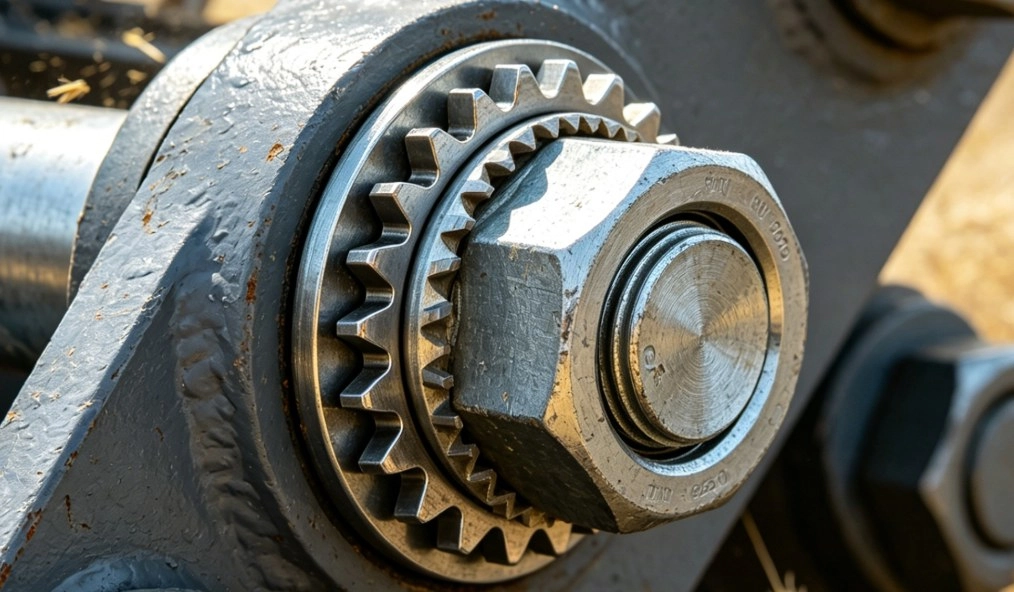
Vòng đệm có khóa an toàn khóa thông qua hai đường dẫn độc lập - và đây là điểm khác biệt của nó với các vòng đệm khác:
Con đường thứ nhất - răng cắn.Các răng cưa xuyên tâm tại lỗ khoan ép vào đầu bu lông hoặc mặt ổ trục đai ốc và vào bộ phận giao tiếp trong quá trình siết chặt, tạo ra lực cản chống xoay. Chức năng này phù hợp với vòng đệm khóa răng và loại bỏ mức độ tự do quay.
Con đường thứ hai - hình nón tích trữ năng lượng đàn hồi.Đây là sự khác biệt thực sự. Vòng đệm có dạng hình nón ở trạng thái tự do; trong quá trình siết chặt hình nón bị dẹt, đưa vật liệu vào trạng thái biến dạng đàn hồi và tích trữ năng lượng. Bất kỳ độ lún vi mô nào tiếp theo do rung động hoặc thay đổi kích thước do chu trình nhiệt đều được bù đắp khi hình nón giải phóng năng lượng dự trữ, giữ độ căng của bu lông trong phạm vi hiệu quả.
Tại sao sự kết hợp lại quan trọng.Vòng đệm răng trơn (DIN 6797) sẽ mất khả năng đàn hồi sau khi được làm phẳng, do đó, bất kỳ sự lún vi mô nào của khớp đều chảy máu trực tiếp trước tải trọng. Vòng đệm lò xo trơn (DIN 127) không có răng nên khả năng chống xoay kém. Vòng đệm khóa an toàn giải quyết được cả vấn đề chống xoay và giữ tải trước, tạo ra sự cân bằng tốt giữa chi phí sản phẩm và khả năng lắp ráp dễ dàng.
So với máy giặt nêm ghép nối.Vòng đệm hình nêm khóa về mặt hình học và có cấp độ khóa cao nhất, nhưng phải được ghép nối, nhạy cảm với định hướng và có giá cao hơn. Vòng đệm có khóa an toàn là loại nguyên khối, không định hướng và rẻ hơn, phù hợp với việc lắp ráp khối lượng lớn. Nhiệm vụ nặng nề hoặc quan trọng về an toàn: chọn nêm. Nhiệm vụ chung hoặc khối lượng lớn: chọn an toàn. Đó là khuyến nghị tiêu chuẩn của chúng tôi.
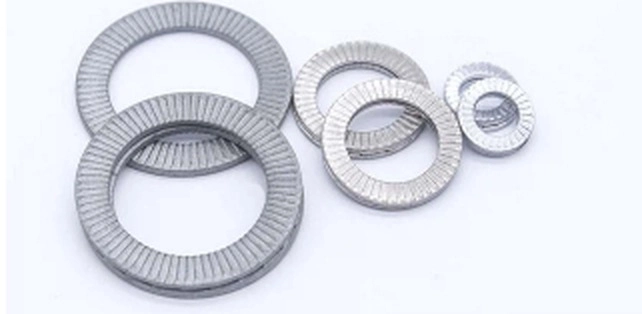
Bố trí răng cưa:
| Loại răng cưa | Sự miêu tả | sử dụng điển hình |
|---|---|---|
| Răng trong | Răng ở lỗ khoan, cắn vào đầu bu lông hoặc mặt ổ trục đai ốc | Phổ biến nhất; bu lông mặt bích và đầu lục giác |
| Răng ngoài | Răng ở mép ngoài, cắn vào phần giao phối | Vật liệu mềm; bảo vệ khu vực xung quanh lỗ ren |
| Nội bộ + bên ngoài | Răng ở cả hai cạnh để cắn hai chiều | Độ rung cao; chống xoay tối đa |
| Kết hợp niêm phong | Vòng đệm kết hợp với vòng đệm cao su/EPDM | Khóa cộng với niêm phong khuôn mặt |
Kích thước phổ biến:dựa trên ren danh nghĩa từ M2.5 đến M20, với kích thước nhỏ (M3-M10) là dải ứng dụng dày đặc nhất. ID, OD, độ dày và chiều cao hình nón theo DIN 9250 hoặc bản vẽ của khách hàng.
Inch và kích thước đặc biệt:Dòng UNC/UNF, ID/OD không chuẩn (ví dụ để khớp với mặt bích) và OD mở rộng (để trải rộng vùng ổ trục) đều có thể được xây dựng theo bản vẽ.
Danh sách kiểm tra xác nhận đơn hàng:(1) dòng (S/VS/L); (2) loại răng cưa (bên trong/bên ngoài/cả hai); (3) liệu ID có cần phân loại kích thước theo dung sai bu lông hay không; (4) xử lý bề mặt; (5) một lô sản xuất duy nhất cho mỗi đơn hàng - tính nhất quán về chiều cao hình nón thúc đẩy tính nhất quán của tải trước.
*Tất cả các phép đo tính bằng milimét (mm)*
| KÍCH CỠ | d1 | d2 | s | h | Kg/1000 chiếc | Đối với vít của | ||
|---|---|---|---|---|---|---|---|---|
| phút | tối đa | mm | inch | |||||
| S 1.6 | 1.7 | 3.2 | 0.35 | 0.38 | 0.60 | 0.013 | 1.6 | — |
| S2 | 2.2 | 4 | 0.35 | 0.39 | 0.60 | 0.021 | 2 | — |
| S 2.5 | 2.7 | 4.8 | 0.45 | 0.49 | 0.90 | 0.039 | 2.5 | — |
| S 3 | 3.2 | 5.5 | 0.45 | 0.51 | 0.90 | 0.049 | 3 | 3/8" |
| S 3.5 | 3.7 | 6 | 0.45 | 0.52 | 0.90 | 0.055 | 3.5 | — |
| S 4 | 4.3 | 7 | 0.5 | 0.59 | 1.00 | 0.085 | 4 | 32/5" |
Vòng đệm khóa an toàn đòi hỏi cả độ đàn hồi và độ cứng: hình nón phải đàn hồi trở lại sau khi bị xẹp và răng phải đủ cứng để cắn.
Lưu ý xử lý bề mặt:
- Dacromet / kẽm-nhôm: bảo vệ chống ăn mòn tốt nhất mà không có nguy cơ giòn do hydro - lớp phủ ưa thích cho vòng đệm an toàn cứng. Một màng mỏng (6-10 um) không làm giảm vết cắn của răng một cách có ý nghĩa.
- Oxit đen/photphat: màng mỏng nhất (1-3 um) và ít ảnh hưởng đến hình dạng răng; chống ăn mòn vừa phải, thích hợp trong nhà hoặc nơi có dầu.
- Mạ kẽm: giá thành rẻ, hình thức đẹp nhưng các chi tiết đã cứng phải được khử giòn. Vòng đệm an toàn hoạt động dưới ứng suất kéo kéo dài, do đó, việc gãy xương chậm do giòn do hydro là một rủi ro thực sự - đó là lý do tại sao chúng tôi nhấn mạnh vào việc khử giòn cho các bộ phận đã cứng.
- Không nên mạ kẽm nhúng nóng: một lớp kẽm dày lấp đầy các rãnh răng cưa, làm giảm độ sâu cắn và làm suy yếu mạnh hiệu suất khóa.
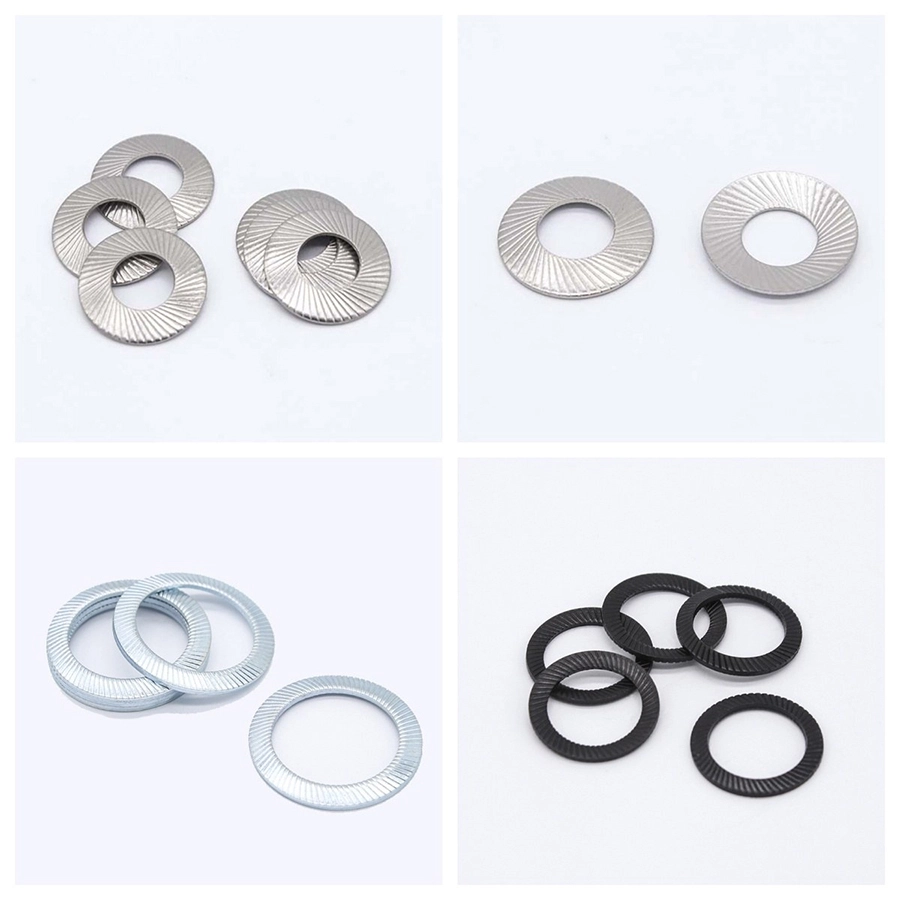
Cuộc kiểm tra của chúng tôi tập trung vào những gì:
- Chiều cao hình nón và tính nhất quán của nó- khía cạnh quan trọng nhất của phần này. Nó thiết lập lực đàn hồi và lực đàn hồi, đồng thời sự phân tán rộng trong một lô trực tiếp gây ra tải trước được lắp đặt không nhất quán. Chúng tôi lấy mẫu chiều cao hình nón theo từng đợt và ghi lại sự phân bổ.
- Tính toàn vẹn của răng cưa- chiều cao răng phù hợp, không bị sứt mẻ đầu hoặc gờ; một chiếc răng bị mất sẽ tạo ra một điểm mù trong khớp cắn.
- độ cứng- phải thỏa mãn cả “răng cắn được” và “nón có thể bật lại”; cứng quá thì giòn, mềm quá thì răng bị xẹp.
- Không làm phẳng trước- các bộ phận đã hoàn thiện phải có hình nón. Nếu chúng bị dẹt trong quá trình đóng gói hoặc vận chuyển (ví dụ do trọng lượng xếp chồng lên nhau), độ đàn hồi đã bị hao mòn và chúng sẽ không đàn hồi trở lại sau khi lắp ráp.
Các chế độ lỗi phổ biến:
- Làm phẳng mà không có lò xo- thường là vật liệu quá cứng, giòn sau khi xử lý nhiệt hoặc các bộ phận bị dập trong quá trình vận chuyển.
- Răng bị xẹp- Độ cứng không đủ hoặc lực siết quá cao so với giá trị thiết kế.
- Tải trước không nhất quán- Chiều cao hình nón rộng phân tán theo mẻ, hoặc trộn S/VS/L trên dây chuyền.
- Gãy xương muộn- các bộ phận được làm cứng được mạ mà không khử giòn, bị hỏng từ vài giờ đến vài ngày sau khi lắp ráp dưới tải trọng kéo dài. Đây là sai sót nguy hiểm nhất và dễ bị bỏ qua nhất.
Kiểm soát chất lượng quy trình - sáu cổng
Xác minh tài liệu đến:mỗi cuộn dây đều được kiểm tra thành phần trên máy phân tích phần tử, với các tài liệu về độ dày, thông số kỹ thuật và lô được xác nhận; khách hàng có thể theo dõi bất kỳ số lô nào.
Kiểm tra bài viết đầu tiên:các kích thước chính, hình dạng răng/kẹp và hình dáng bên ngoài được kiểm tra sau mỗi lần thiết lập trước khi tiến hành sản xuất liên tục.
Tuần tra trong quá trình:kiểm tra thay đổi thùng cộng với tuần tra cứ sau 2-3 giờ; bất kỳ sự bất thường nào sẽ dừng máy in và cách ly lô hiện tại và lô trước đó.
Kiểm tra lại sau điều trị:xử lý nhiệt và xử lý bề mặt - bao gồm cả công việc thuê ngoài đưa trở lại nhà máy - được kiểm tra lại từng đợt về độ cứng, cấu trúc màng và hình thức bên ngoài.
Sàng lọc phần hoàn thiện:kiểm tra trực quan cộng với phân loại nhanh thủ công 100% theo yêu cầu, tập trung vào các khiếm khuyết về mặt thẩm mỹ và các bộ phận hỗn hợp.
Truy xuất nguồn gốc hàng loạt:số lô/đơn hàng của khách hàng được liên kết với lô nguyên liệu thô và lô sản xuất; Hồ sơ chất lượng được gửi cùng với hàng hóa.
Logic lựa chọn:sửa kích thước ren trước, sau đó chọn dãy từ độ cứng của khớp - các mối nối kim loại cứng với kim loại lấy S hoặc VS; tấm mỏng, vật liệu mềm hoặc các mối nối có chênh lệch nhiệt đáng kể lấy L (hành trình đàn hồi dài, bù mạnh). Đối với độ rung cao, hãy chỉ định bố cục răng cưa bên trong + bên ngoài để chống xoay tối đa.
Ghi chú cài đặt:
- Định hướng:trên vòng đệm răng trong, mặt răng cưa hướng về phía đầu bu lông hoặc mặt ổ trục đai ốc; trên máy giặt răng bên ngoài, nó đi về phía bộ phận giao phối. Đảo ngược nó làm suy yếu vết cắn.
- Mô-men xoắn:phải đủ để làm phẳng hình nón - đó là một phần của mục đích thiết kế. Lực xoắn thấp khiến hình nón không bị phẳng, không tạo ra độ đàn hồi và hiệu suất khóa giảm mạnh.
- Chỉ một mảnh duy nhất:máy giặt an toàn được thiết kế để sử dụng một mình. Không bao giờ xếp nó với loại máy giặt khác, điều này sẽ làm mất đi sự tiếp xúc của mặt hình nón.
- Khả năng tái sử dụng:Vòng đệm khóa an toàn không được thiết kế để tái sử dụng. Sau khi tháo côn, có thể đã mất một bộ cố định và mất lò xo, đồng thời các vết cắn hiện tại làm giảm độ bám trong lần lắp đặt thứ hai. Đây là sự phân công lao động rõ ràng so với máy giặt dạng nêm có thể tái sử dụng.
- Bề mặt giao phối:tránh lớp cứng bề mặt; bề mặt phải sạch, không tích tụ lớp phủ dày, nếu không răng không thể cắn được.
Những câu hỏi này xuất phát từ những câu hỏi thực tế ở nước ngoài, được sắp xếp theo tần suất. Nếu ứng dụng của bạn không được đề cập, hãy gửi trực tiếp cho chúng tôi bản vẽ hoặc chi tiết ứng dụng.
Sự khác biệt chính là hình nón. DIN 6797 phẳng: răng chống xoay nhưng không có độ đàn hồi. Vòng đệm khóa an toàn (DIN 9250) có dạng hình nón, do đó việc siết chặt sẽ tích trữ năng lượng trong hình nón liên tục bù đắp tổn thất tải trước. Tóm lại: máy rửa răng chống lại chuyển động quay; một vòng đệm an toàn chống lại sự quay và giữ tải trước.
Do độ cứng của khớp. Các mối nối kim loại với kim loại cứng có dạng S (hình nón thấp) hoặc VS (hình nón trung bình). Tấm mỏng, vật liệu mềm hoặc các mối nối có chênh lệch nhiệt đáng kể lấy L (hình nón cao, hành trình đàn hồi dài). VS là giá trị mặc định thông thường cho máy móc và công việc điện nói chung.
Không. Chiều cao hình nón khác nhau có nghĩa là hành trình đàn hồi khác nhau; trộn chúng vào một mối nối sẽ tạo ra tải trước không nhất quán trên các bu lông và phân bổ tải trọng không đồng đều. Chúng tôi vận chuyển từ một lô sản xuất cụ thể để khách hàng tránh điều này.
Không được khuyến khích. Hình nón được làm phẳng trong lần lắp ráp đầu tiên và có thể được cố định vĩnh viễn sau khi tháo ra, làm giảm độ đàn hồi; các vết cắn hiện có cũng làm suy yếu độ bám khi lắp đặt lần thứ hai. Thay vào đó, khi khớp nối được mở ra nhiều lần, chúng tôi khuyên dùng vòng đệm khóa nêm có thể tái sử dụng (DIN 25201).
Bởi vì chiều cao hình nón trực tiếp thiết lập lực đàn hồi và lực đàn hồi. Sự phân tán lớn trong một lô tạo ra sự khác biệt rõ rệt về tải trước giữa các bu lông, dưới tác động rung sẽ xuất hiện khi các bu lông riêng lẻ bị lỏng ra trước tiên. Chúng tôi lấy mẫu chiều cao hình nón theo từng đợt và lưu giữ hồ sơ phân phối.
Nó có. Màng càng dày thì vết cắn càng nông. Chúng tôi khuyên dùng Dacromet (khả năng chống ăn mòn tốt, không tạo giòn hydro, màng mỏng) hoặc oxit đen / photphat (màng mỏng nhất) và chúng tôi không khuyên dùng mạ kẽm nhúng nóng. Nếu chỉ định mạ kẽm, các bộ phận đã cứng phải được khử giòn để tránh bị gãy chậm.
Hầu hết các kích thước tiêu chuẩn được chấp nhận từ 10.000 chiếc, với mức tối thiểu nhỏ hơn đối với các kích thước nhỏ chạy cao. Các răng cưa, chiều cao hình nón hoặc vật liệu tùy chỉnh yêu cầu phải xem xét lại dụng cụ và khối lượng. Thời gian thực hiện được xác nhận so với tiến độ đặt hàng.
Đúng. Nhóm công cụ nội bộ của chúng tôi có thể tạo ID, OD, độ dày, số lượng răng, dạng răng và chiều cao hình nón tùy chỉnh để vẽ và chúng tôi có thể làm việc ngược lại từ tải trước yêu cầu của bạn đến chiều cao hình nón và độ cứng vật liệu phù hợp. Chúng tôi thường xác nhận bản vẽ DFM trước khi cắt khuôn.
Vòng đệm khóa an toàn trông giống như một bộ phận hàng hóa, nhưng khi lắp ráp khối lượng lớn, tính nhất quán về chiều cao hình nón và độ ổn định theo lô của nó sẽ quyết định kết quả lắp ráp. Khi yêu cầu báo giá, vui lòng bao gồm: kích thước ren, sê-ri yêu cầu (S/VS/L), yêu cầu răng cưa, vật liệu và độ dày bộ phận giao phối cũng như yêu cầu mô-men xoắn lắp ráp.
Ghi chú liên hệ:Có thể trích dẫn dòng S / VS / L tiêu chuẩn và kích thước không chuẩn; báo cáo kiểm tra hình học răng và chiều cao côn có sẵn theo yêu cầu. Giá cả và thời gian giao hàng có thể được xác nhận bán hàng cuối cùng.
Ba thông tin đầu vào đó đủ để chúng tôi xác nhận phạm vi phủ khuôn, vật liệu, độ hoàn thiện và giao hàng.Vòng đệm khóa an toàn tùy chỉnh chuyển từ bản vẽ sang nguyên mẫu bằng cách sử dụng khuôn trong nhà.
✅ Nhận mẫu miễn phí!! Liên hệ với chúng tôi ngay hôm nay
✅ Chúng tôi sẽ liên hệ với bạn trong vòng 24h